

Top 3 công nghệ xử lý mùi khí thải hàng đầu dành cho nhà máy Việt Nam – Hiệu suất tối ưu, chi phí giảm 30-50%Thị trường xử lý mùi khí thải tại Việt Nam đang bước vào giai đoạn bùng nổ
Trong bối cảnh các quy định về môi trường tại Việt Nam ngày càng được siết chặt, nhu cầu xử lý khí thải và mùi công nghiệp đang tăng mạnh trên toàn quốc. Theo đó, Bộ Tài nguyên và Môi trường đã ban hành QCVN 19:2024/BTNMT kèm theo Thông tư số 45/2024/TT-BTNMT ngày 30/12/2024, có hiệu lực từ ngày 01/07/2025 – một bộ quy chuẩn kỹ thuật quốc gia mới về khí thải công nghiệp, thay thế cho các QCVN cũ từ năm 2009 và 2010. Quy chuẩn này chia nồng độ tối đa cho phép thành hai bảng riêng cho chất khí và chất dạng hạt, đồng thời phân theo ba cột A, B, C tương ứng với các vùng bảo vệ nghiêm ngặt, hạn chế khí thải và khu vực còn lại. Đáng chú ý, các doanh nghiệp đã hoạt động và có báo cáo đánh giá tác động môi trường trước ngày 01/07/2025 vẫn được áp dụng lộ trình chuyển tiếp đến ngày 31/12/2031, trong khi các dự án mới hoặc mở rộng sau thời điểm này bắt buộc phải tuân thủ QCVN 19:2024/BTNMT ngay.
Để đáp ứng yêu cầu khắt khe này, nhiều nhà máy, khu công nghiệp và cơ sở sản xuất đang khẩn trương tìm kiếm các giải pháp xử lý mùi khí thải vừa hiệu quả, vừa tiết kiệm chi phí. Vậy đâu là những công nghệ tiên tiến nhất trong năm 2026, đặc biệt phù hợp với bối cảnh thực tế của Việt Nam? Dưới đây là ba phương pháp được đánh giá cao nhất dựa trên tiêu chí tối ưu hiệu suất và chi phí.
1. Công nghệ lọc sinh học Biofilter – Xử lý mùi nồng độ thấp, chi phí vận hành rẻ

1.1. Nguyên lý hoạt động – Vi sinh vật phân hủy H₂S, NH₃, VOC trong điều kiện tự nhiên
Công nghệ lọc sinh học (biofilter) là một trong những giải pháp xử lý mùi tiên tiến và thân thiện với môi trường nhất hiện nay, đặc biệt phù hợp với các nguồn khí thải có nồng độ ô nhiễm thấp hoặc không xác định. Cụ thể, nguyên lý hoạt động của hệ thống này dựa trên quá trình sinh học tự nhiên: dòng khí thải cần xử lý được dẫn qua một lớp vật liệu lọc được cấu tạo từ các thành phần hữu cơ như vỏ cây, than bùn, mùn compost hoặc vỏ thông. Bên trong lớp vật liệu này, một màng nước mỏng chứa hàng tỷ vi sinh vật (bao gồm vi khuẩn, nấm và nấm men) sẽ hấp thụ các phân tử gây mùi như H₂S (hydro sulfide), NH₃ (amoniac) và VOC (hợp chất hữu cơ dễ bay hơi). Các vi sinh vật này sử dụng các chất ô nhiễm làm nguồn dinh dưỡng và chuyển hóa chúng thành các sản phẩm không độc hại như CO₂ (carbon dioxide), H₂O (nước) và sinh khối vi sinh vật.
Điểm đặc biệt của công nghệ biofilter là nó hoạt động hoàn toàn trong điều kiện tự nhiên: nhiệt độ môi trường (15–40°C), độ pH trung tính (7–8) và áp suất thường. Quá trình phân hủy diễn ra liên tục nhờ cơ chế tái sinh sinh học tích hợp, không cần gia nhiệt hay cấp hóa chất bổ sung. Không chỉ vậy, biofilter còn đạt hiệu suất xử lý mùi rất cao, với nhiều nghiên cứu thực tế ghi nhận hiệu quả lên đến 99% đối với các chất gây mùi đặc trưng.
1.2. Chi phí đầu tư và vận hành – Giảm 30–40% so với phương pháp hóa học, không cần hóa chất
Một trong những lợi thế cạnh tranh lớn nhất của biofilter chính là khả năng tiết kiệm chi phí vận hành đáng kể so với các phương pháp hóa học truyền thống. Thực tế cho thấy, chi phí vận hành của hệ thống biofilter có thể thấp hơn từ 30% đến 40% so với các phương pháp sử dụng hóa chất như tháp hấp thụ hóa học. Nguyên nhân là bởi biofilter hầu như không tiêu tốn hóa chất trong quá trình xử lý, trong khi các phương pháp hóa học phải thường xuyên bổ sung dung dịch hấp thụ (chiếm đến 60% chi phí vận hành hàng năm).
Bên cạnh đó, biofilter còn giúp tiết kiệm năng lượng đáng kể vì không cần gia nhiệt hay tạo áp suất cao. Hệ thống chỉ tiêu tốn điện năng cho quạt hút và hệ thống phun ẩm duy trì độ ẩm 95% cho vật liệu lọc. Chi phí đầu tư ban đầu của biofilter cũng ở mức trung bình, dao động từ 280–350 triệu đồng cho hệ thống công suất vừa, phù hợp với khả năng tài chính của nhiều doanh nghiệp vừa và nhỏ tại Việt Nam. Một điểm cộng nữa là biofilter không tạo ra chất thải nguy hại thứ cấp, giúp doanh nghiệp tiết kiệm thêm chi phí xử lý chất thải rắn.
1.3. Ứng dụng thực tế tại Việt Nam – Xử lý mùi nhà máy chế biến thực phẩm, trại chăn nuôi, trạm xử lý nước thải
Tại thị trường Việt Nam, công nghệ biofilter đã và đang được ứng dụng rộng rãi trong nhiều lĩnh vực công nghiệp nhờ tính linh hoạt và hiệu quả cao. Điển hình như trong ngành chế biến thực phẩm – một trong những ngành sản xuất phát sinh nhiều mùi nhất – biofilter đã chứng minh được vai trò quan trọng của mình. Các nhà máy chế biến thủy sản, sản xuất nước mắm, chế biến thịt và sữa thường xuyên đối mặt với mùi H₂S, NH₃ và các amin từ quá trình phân hủy nguyên liệu hữu cơ. Ngoài ra, các trại chăn nuôi (heo, gà, bò) với quy mô công nghiệp ngày càng phổ biến ở các tỉnh như Đồng Nai, Bình Dương, Long An cũng đang ứng dụng biofilter để xử lý mùi từ chuồng trại và khu vực ủ phân.
Không chỉ dừng lại ở đó, biofilter còn được sử dụng rộng rãi tại các trạm xử lý nước thải đô thị và khu công nghiệp – nơi phát sinh lượng lớn khí H₂S và các hợp chất mùi khác từ quá trình phân hủy yếm khí. Một ví dụ điển hình là nhà máy xử lý nước thải Cottbus tại Đức với công suất xử lý 1.500 m³/h khí thải từ bể chứa bùn và khu vực ép bùn đã sử dụng thành công biofilter dạng compact. Mô hình tương tự hoàn toàn có thể nhân rộng tại các khu công nghiệp lớn ở Bắc Ninh, Hưng Yên hay Thành phố Hồ Chí Minh, góp phần giảm thiểu ô nhiễm không khí một cách bền vững và tiết kiệm chi phí.
2. Hấp phụ than hoạt tính cải tiến – Giải pháp linh hoạt, đầu tư ban đầu thấp

2.1. Loại than hoạt tính phù hợp – Than gáo dừa, than xương, than tổ ong cho hiệu suất hấp phụ 85–90%
Khi nói đến các giải pháp xử lý khí thải có vốn đầu tư ban đầu thấp, than hoạt tính luôn là lựa chọn hàng đầu nhờ khả năng hấp phụ vượt trội và chi phí hợp lý. Trong bối cảnh thị trường Việt Nam, ba loại than hoạt tính được ưa chuộng nhất hiện nay là than gáo dừa, than xương và than tổ ong, mỗi loại có những ưu điểm riêng biệt phù hợp với từng ứng dụng cụ thể.
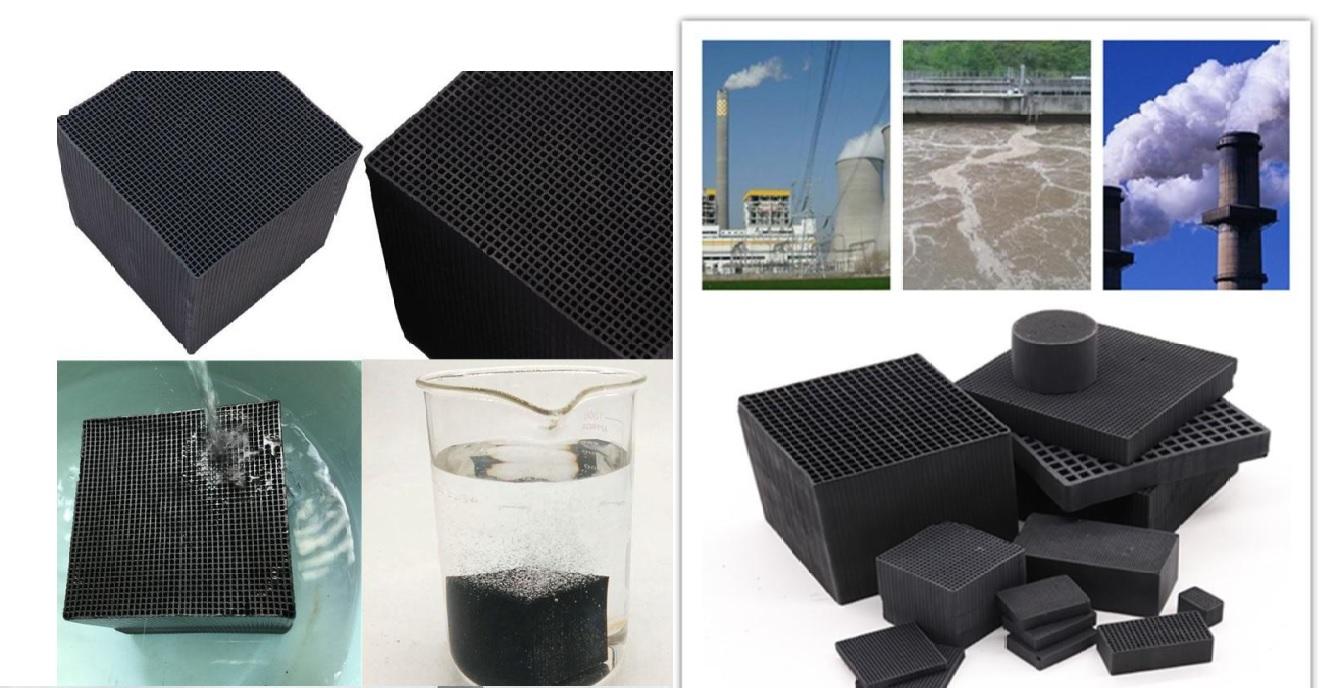
Trước hết, than gáo dừa được đánh giá là loại than có chất lượng cao nhất nhờ cấu trúc vi mao quản đặc biệt, diện tích bề mặt lớn (thường đạt 1.000–1.200 m²/g) và độ cứng vượt trội, giúp chịu được áp suất cao mà không bị vỡ vụn. Hiệu suất hấp phụ của than gáo dừa đối với các hợp chất hữu cơ dễ bay hơi (VOC) và các khí gây mùi như H₂S, NH₃ thường dao động từ 85% đến 90%, thậm chí có thể đạt 95% trong điều kiện vận hành tối ưu. Với giá thành cạnh tranh nhờ nguồn nguyên liệu dồi dào từ các tỉnh Bến Tre, Trà Vinh và Tiền Giang, than gáo dừa đang là lựa chọn số một của nhiều doanh nghiệp trong nước.
Bên cạnh đó, than xương (chế tạo từ xương động vật qua quá trình carbon hóa) có ưu điểm nổi bật là khả năng hấp phụ các hợp chất chứa lưu huỳnh và nitơ rất tốt, đặc biệt hiệu quả trong xử lý mùi hôi từ các lò mổ và nhà máy chế biến thủy sản. Loại than này có độ xốp cao và bề mặt ưa nước, giúp hấp thụ nhanh các phân tử phân cực. Về phần mình, than tổ ong có cấu trúc dạng khối với nhiều lỗ rỗng lớn, tạo ra tổn thất áp suất thấp và phù hợp cho các hệ thống xử lý khí thải có lưu lượng lớn, thường được ứng dụng trong các ngành sản xuất sơn, mực in và nhựa.
2.2. Tối ưu chi phí vận hành – Kết hợp tiền xử lý làm khô và hạ nhiệt, kéo dài tuổi thọ than lên 6–12 tháng
Mặc dù chi phí đầu tư ban đầu của hệ thống than hoạt tính khá thấp, nhưng nếu không được vận hành và bảo trì đúng cách, chi phí thay thế than định kỳ có thể trở thành gánh nặng tài chính đáng kể. Tuy nhiên, với các giải pháp tối ưu tiên tiến trong năm 2026, doanh nghiệp hoàn toàn có thể kéo dài tuổi thọ của than hoạt tính từ 3–6 tháng lên 6–12 tháng, qua đó giảm đáng kể chi phí thay mới.
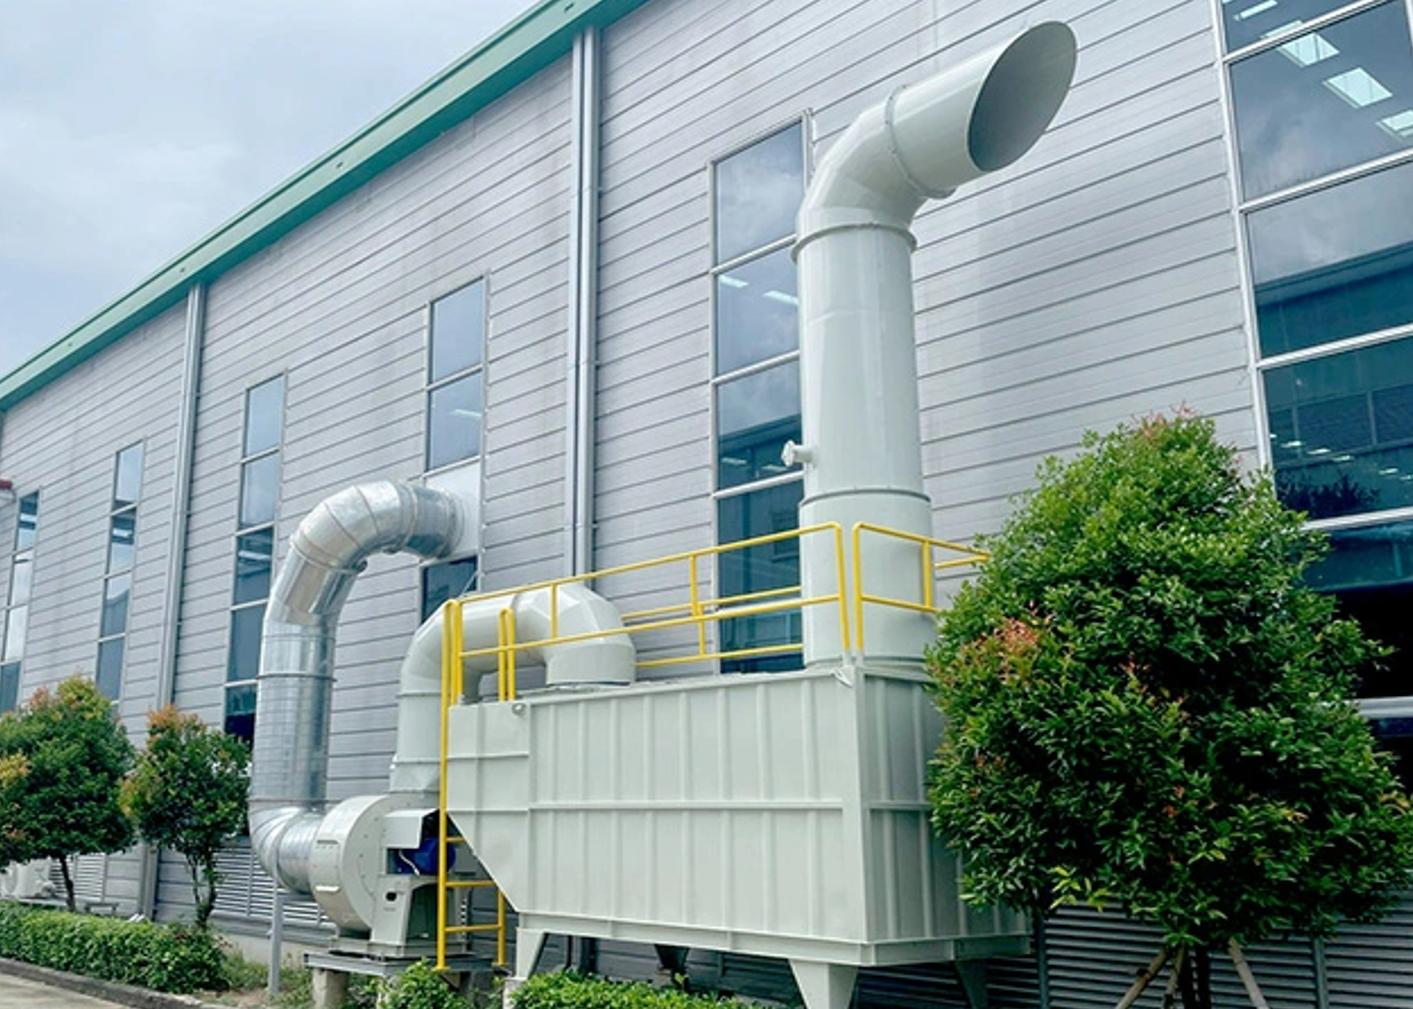
Cụ thể, một trong những nguyên nhân chính khiến than hoạt tính nhanh bị bão hòa là do độ ẩm cao trong dòng khí thải, đặc biệt ở các nhà máy chế biến thực phẩm hoặc xử lý nước thải, nơi độ ẩm thường lên đến 80–90%. Vì vậy, việc bổ sung một module tiền xử lý làm khô và hạ nhiệt trước khi khí thải đi vào tháp hấp phụ là vô cùng quan trọng. Thiết bị ngưng tụ hoặc trao đổi nhiệt có thể giảm nhiệt độ khí thải xuống dưới 40°C và độ ẩm xuống dưới 60%, qua đó giảm hiện tượng than bị ẩm ướt và mất khả năng hấp phụ. Bên cạnh việc kiểm soát nhiệt độ và độ ẩm, việc lắp đặt hệ thống lọc bụi tĩnh điện hoặc xyclone trước tháp hấp phụ cũng giúp loại bỏ các hạt bụi và sol khí, ngăn chặn tình trạng bít lỗ xốp trên bề mặt than.
2.3. Tái sinh than tại chỗ – Sử dụng hơi nước hoặc không khí nóng, giảm 50% chi phí thay mới
Một bước tiến quan trọng khác trong việc tối ưu hóa chi phí cho hệ thống hấp phụ than hoạt tính là công nghệ tái sinh (regeneration) tại chỗ. Thay vì phải thay toàn bộ lượng than bão hòa sau mỗi 3–6 tháng – một khoản chi phí không nhỏ đối với các hệ thống công suất lớn – doanh nghiệp có thể sử dụng hơi nước nóng hoặc khí nóng để giải hấp các chất ô nhiễm đã bị giữ lại trên bề mặt than, qua đó khôi phục phần lớn khả năng hấp phụ ban đầu.
Quy trình tái sinh được thực hiện như sau: hơi nước ở nhiệt độ 120–150°C được dẫn ngược chiều qua lớp than, làm bay hơi và cuốn theo các phân tử VOC và hợp chất mùi đã bị hấp phụ. Hỗn hợp khí và hơi này sau đó được dẫn qua bình ngưng để thu hồi dung môi hoặc dẫn đến hệ thống xử lý bậc hai (như biofilter hoặc RCO) để phân hủy triệt để. Kết quả là, sau mỗi chu kỳ tái sinh, than hoạt tính có thể lấy lại 70–90% hiệu suất ban đầu, cho phép kéo dài tuổi thọ tổng thể lên gấp 2–3 lần so với không tái sinh. Nhờ công nghệ này, chi phí thay thế than mới có thể giảm đến 50% trong vòng đời của hệ thống, một con số rất hấp dẫn đối với các doanh nghiệp đang tìm kiếm giải pháp tối ưu chi phí lâu dài. Không chỉ tiết kiệm chi phí, tái sinh than tại chỗ còn giúp giảm lượng chất thải rắn phải xử lý, qua đó đóng góp vào mục tiêu phát triển bền vững và kinh tế tuần hoàn.
3. Hệ thống cô đặc hấp phụ + xúc tác nhiệt RCO – Cân bằng hiệu suất cao và tiết kiệm năng lượng
3.1. Nguyên lý kết hợp – Cô đặc VOC bằng zeolite/than hoạt tính, sau đó oxy hóa ở 250–350°C nhờ chất xúc tác
Đối với các nhà máy có lưu lượng khí thải lớn (từ 10.000 m³/h trở lên) và nồng độ VOC ở mức trung bình (100–5.000 mg/m³), giải pháp kết hợp giữa cô đặc hấp phụ và xúc tác nhiệt RCO (Regenerative Catalytic Oxidizer – Thiết bị oxy hóa xúc tác tái sinh) đang nổi lên như một lựa chọn tối ưu, cân bằng hoàn hảo giữa hiệu suất xử lý và chi phí vận hành.
Cụ thể, nguyên lý hoạt động của hệ thống này gồm hai giai đoạn chính. Ở giai đoạn đầu – cô đặc hấp phụ – khí thải có nồng độ VOC thấp (thường dưới 500 mg/m³) được dẫn qua bánh xe zeolite hoặc lớp than hoạt tính quay. Vật liệu hấp phụ sẽ giữ lại các phân tử VOC trên bề mặt, trong khi khí sạch được thải ra ngoài. Khi bánh xe hoặc lớp than quay đến vùng giải hấp, một dòng khí nóng (khoảng 180–220°C) được thổi ngược qua, làm bay hơi các VOC đã bị hấp phụ, tạo thành dòng khí có nồng độ VOC cao gấp 5–15 lần so với ban đầu. Giai đoạn thứ hai – oxy hóa xúc tác RCO – dòng khí cô đặc này được dẫn vào buồng xúc tác, nơi các chất xúc tác quý như bạch kim (Pt) hoặc paladi (Pd) làm giảm năng lượng hoạt hóa của phản ứng oxy hóa, cho phép VOC bị phân hủy ở nhiệt độ chỉ 250–350°C, thấp hơn nhiều so với nhiệt độ 760–850°C yêu cầu trong công nghệ RTO (thiết bị oxy hóa nhiệt tái sinh truyền thống). Kết quả là, VOC được chuyển hóa hoàn toàn thành CO₂ và H₂O, với hiệu suất phá hủy thường đạt 95–99%.
3.2. Lợi thế chi phí – Tiêu thụ nhiên liệu thấp hơn 40% so với RTO, phù hợp với khí thải nồng độ trung bình
So sánh giữa RCO và RTO, lợi thế chi phí của RCO thể hiện rõ nhất ở khoản mục tiêu thụ nhiên liệu. Cụ thể, nhờ nhiệt độ vận hành thấp hơn đáng kể (250–400°C đối với RCO so với 760–850°C đối với RTO), RCO giúp tiết kiệm từ 40% đến 60% nhiên liệu bổ sung so với RTO cho cùng một lưu lượng khí thải và hiệu suất xử lý tương đương. Trong bối cảnh giá nhiên liệu đang có xu hướng tăng, khoản tiết kiệm này có thể lên đến hàng trăm triệu đồng mỗi năm đối với các hệ thống công suất lớn.
Tuy nhiên, để đạt được hiệu quả tiết kiệm tối ưu, doanh nghiệp cần cân nhắc kỹ lưỡng giữa chi phí đầu tư ban đầu và chi phí vận hành dài hạn. Theo số liệu từ các dự án thực tế, RCO có chi phí đầu tư ban đầu cao hơn RTO khoảng 20–30% do phải mua chất xúc tác quý (platin, palladi) – một khoản đầu tư đáng kể. Cụ thể, đầu tư cho RCO dao động từ 350 đến 460 triệu đồng (tùy thuộc vào công suất và loại xúc tác), trong khi RTO có mức đầu tư từ 280 đến 330 triệu đồng. Ngoài ra, xúc tác trong RCO có tuổi thọ hạn chế, thường từ 1 đến 3 năm đối với xúc tác quý và cần được thay thế định kỳ, làm tăng thêm chi phí bảo trì dài hạn. Do đó, RCO thực sự phù hợp với các nhà máy có nguồn khí thải tương đối sạch (hàm lượng bụi và tạp chất thấp) và nồng độ VOC ở mức trung bình 200–2.000 mg/m³ – là điều kiện để xúc tác hoạt động bền bỉ và đạt hiệu suất tối ưu.
3.3. Ứng dụng tại Việt Nam – Xử lý mùi sơn, in ấn, nhựa, đạt QCVN 19:2024/BTNMT với chi phí dài hạn hợp lý
Tại thị trường Việt Nam, công nghệ RCO đang ngày càng được ưa chuộng trong các ngành công nghiệp sản xuất sơn, mực in và nhựa – những ngành phát sinh lượng lớn VOC từ dung môi hữu cơ. Cụ thể, trong các nhà máy sản xuất sơn và mực in, quá trình pha trộn, nghiền và đóng gói thải ra các loại VOC như toluen, xylen, etylbenzen và các hợp chất thơm khác, với nồng độ thường dao động từ 500 đến 2.000 mg/m³, nằm hoàn toàn trong vùng vận hành tối ưu của RCO. Ngoài ra, ngành sản xuất nhựa và bao bì cũng phát sinh VOC từ quá trình ép phun, thổi màng và in ấn trên bề mặt nhựa. Với những dây chuyền sản xuất hiện đại, lưu lượng khí thải có thể lên đến 20.000–50.000 m³/h, đòi hỏi một giải pháp xử lý vừa có công suất lớn, vừa đảm bảo hiệu suất cao.
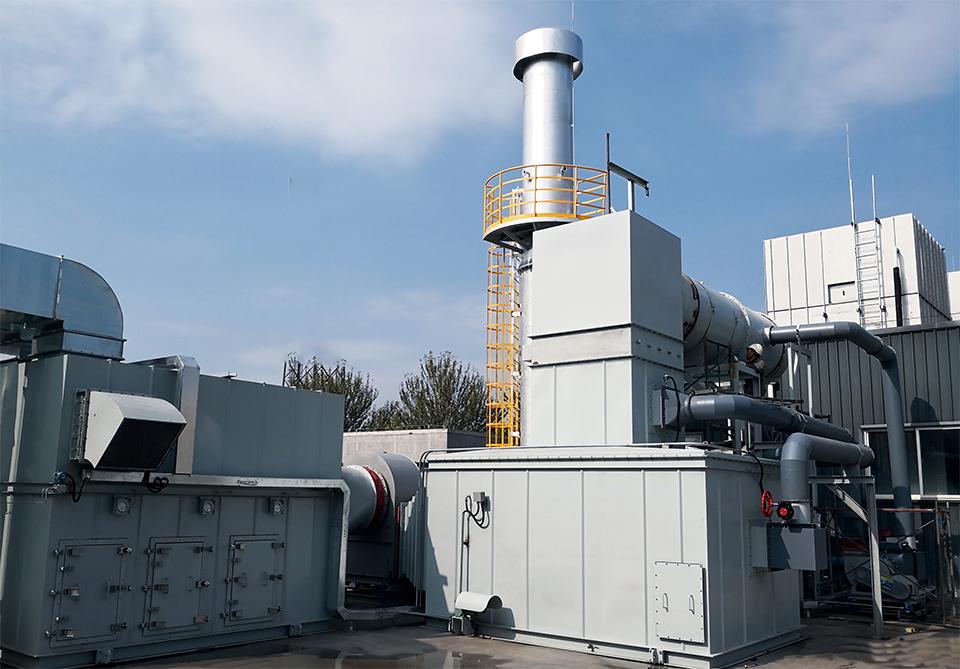
Một ưu điểm quan trọng nữa của hệ thống RCO chính là khả năng đáp ứng các tiêu chuẩn khí thải khắt khe nhất, bao gồm QCVN 19:2024/BTNMT – quy chuẩn quốc gia về khí thải công nghiệp có hiệu lực từ ngày 01/07/2025. So với các QCVN cũ, quy chuẩn mới đưa ra các giới hạn nồng độ cho phép chặt chẽ hơn đối với nhiều chất ô nhiễm, được chia thành ba cột A, B, C tùy theo vùng xả thải (bảo vệ nghiêm ngặt, hạn chế khí thải, khu vực còn lại). Đối với các nhà máy nằm trong khu vực đô thị lớn như Hà Nội, Hải Phòng, Đà Nẵng và Thành phố Hồ Chí Minh – nơi áp dụng cột A và B với các giới hạn nghiêm ngặt – thì RCO là giải pháp lý tưởng vừa đảm bảo tuân thủ pháp luật, vừa tối ưu chi phí vận hành dài hạn.
4. Lựa chọn công nghệ phù hợp với từng loại hình sản xuất
Để giúp các doanh nghiệp Việt Nam dễ dàng hơn trong việc lựa chọn công nghệ xử lý mùi khí thải phù hợp nhất với nhu cầu và điều kiện thực tế của mình, dưới đây là bảng so sánh tổng quan ba phương pháp đã phân tích ở trên dựa trên các tiêu chí quan trọng:
| Tiêu chí | Công nghệ Biofilter | Hấp phụ Than hoạt tính | Hệ thống Cô đặc + RCO |
|---|---|---|---|
| Hiệu suất xử lý | 85–99% (tùy loại khí) | 85–90% (có thể tái sinh) | 95–99% |
| Chi phí đầu tư | Trung bình (280–350 triệu) | Thấp (100–200 triệu) | Cao (350–460 triệu) |
| Chi phí vận hành | Thấp (không dùng hóa chất) | Trung bình (thay than định kỳ) | Trung bình–Cao (xúc tác + nhiên liệu) |
| Nhiệt độ vận hành | Nhiệt độ môi trường (15–40°C) | Nhiệt độ môi trường | 250–400°C |
| Tiêu thụ năng lượng | Thấp (chỉ quạt và phun ẩm) | Thấp (chỉ quạt hút) | Trung bình (giảm 40–60% so với RTO) |
| Phát sinh chất thải thứ cấp | Không (sinh khối tự phân hủy) | Có (than bão hòa cần xử lý) | Không (chuyển hóa hoàn toàn) |
| Phù hợp với ngành | Chế biến thực phẩm, chăn nuôi, nước thải | Sản xuất nhỏ, lưu lượng thấp, chi phí đầu tư hạn chế | Sơn, in ấn, nhựa, hóa chất (lưu lượng lớn) |
| Khả năng đáp ứng QCVN 19:2024 | Tốt (với khí thải nồng độ thấp) | Tốt (nếu được tái sinh và bảo trì đúng cách) | Rất tốt (hiệu suất cao, phù hợp với cột A/B) |
Tóm lại, không có một công nghệ duy nhất nào phù hợp với tất cả các nhà máy. Tùy vào loại hình sản xuất, thành phần và lưu lượng khí thải, cũng như ngân sách đầu tư và yêu cầu về chi phí vận hành dài hạn, mỗi doanh nghiệp sẽ có một lựa chọn tối ưu riêng. Đối với các nhà máy chế biến thực phẩm, trại chăn nuôi và trạm xử lý nước thải, công nghệ biofilter là giải pháp lý tưởng nhờ chi phí vận hành thấp và không phát sinh chất thải nguy hại. Đối với các doanh nghiệp vừa và nhỏ có ngân sách đầu tư hạn chế, hấp phụ than hoạt tính với khả năng tái sinh tại chỗ là một lựa chọn linh hoạt và hiệu quả. Cuối cùng, đối với các nhà máy sản xuất sơn, mực in và nhựa có lưu lượng khí thải lớn và yêu cầu xử lý nghiêm ngặt, hệ thống cô đặc hấp phụ kết hợp RCO là công nghệ tối ưu nhất, cân bằng hoàn hảo giữa hiệu suất cao và chi phí vận hành tiết kiệm trong dài hạn.
Trong bối cảnh QCVN 19:2024/BTNMT đã chính thức có hiệu lực từ ngày 01/07/2025, các doanh nghiệp Việt Nam không còn lựa chọn nào khác ngoài việc đầu tư vào các hệ thống xử lý khí thải đạt chuẩn. Hy vọng rằng với những phân tích chi tiết ở trên, các nhà máy và cơ sở sản xuất sẽ có thêm cơ sở để đưa ra quyết định đầu tư đúng đắn, vừa đảm bảo tuân thủ pháp luật, vừa tối ưu hóa chi phí và đóng góp vào mục tiêu phát triển bền vững của đất nước.
FAQ: 11 câu hỏi thường gặp về hệ thống xử lý khí thải công nghiệp bằng công nghệ hấp phụ than hoạt tính
1. Công nghệ hấp phụ than hoạt tính trong xử lý khí thải công nghiệp là gì?
Công nghệ hấp phụ than hoạt tính sử dụng vật liệu carbon có cấu trúc nhiều lỗ xốp và diện tích bề mặt riêng lớn để giữ lại các phân tử chất ô nhiễm trong dòng khí. Phương pháp này thường được ứng dụng để xử lý hợp chất hữu cơ bay hơi (VOCs), hơi dung môi, mùi công nghiệp và một số chất ô nhiễm dạng khí phù hợp với đặc tính của vật liệu hấp phụ.
2. Hệ thống xử lý khí thải bằng than hoạt tính phù hợp với những ngành công nghiệp nào?
Hệ thống được ứng dụng trong các ngành sơn, in ấn, sản xuất bao bì, chế biến gỗ, sản xuất hóa chất, dược phẩm, điện tử, sản xuất linh kiện và các cơ sở phát sinh hơi dung môi hoặc khí gây mùi. Việc lựa chọn công nghệ cần căn cứ vào thành phần khí thải, lưu lượng, nồng độ chất ô nhiễm và yêu cầu xử lý của từng ngành.
3. Than hoạt tính có thể xử lý những loại khí thải nào?
Than hoạt tính có thể hấp phụ nhiều hợp chất hữu cơ như toluen, xylen, benzen và một số hợp chất gây mùi. Tuy nhiên, hiệu quả xử lý phụ thuộc vào tính chất hóa học của chất ô nhiễm, độ ẩm, nhiệt độ, nồng độ và loại than sử dụng. Không phải mọi loại khí vô cơ, khí axit hay khí độc đều có thể xử lý hiệu quả bằng than hoạt tính thông thường.
4. Hiệu suất xử lý khí thải bằng than hoạt tính đạt bao nhiêu phần trăm?
Hiệu suất xử lý có thể đạt mức cao, thậm chí trên 90% trong điều kiện thiết kế và vận hành phù hợp. Tuy nhiên, không có một mức hiệu suất cố định cho mọi hệ thống. Kết quả thực tế phụ thuộc vào loại chất ô nhiễm, thời gian tiếp xúc, tốc độ dòng khí, tải lượng đầu vào, đặc tính than và tình trạng bão hòa của vật liệu. Cần kiểm chứng bằng số liệu vận hành và kết quả quan trắc khí thải.
5. Hệ thống xử lý khí thải bằng than hoạt tính gồm những thiết bị chính nào?
Một hệ thống điển hình thường bao gồm:
-
Chụp hút, đường ống thu gom khí thải.
-
Thiết bị lọc bụi hoặc tách giọt sương, nếu cần.
-
Thiết bị điều hòa nhiệt độ và độ ẩm khi cần thiết.
-
Tháp hoặc hộp hấp phụ chứa than hoạt tính.
-
Quạt hút, đường ống dẫn khí và ống thoát khí.
-
Thiết bị đo, giám sát và các bộ phận an toàn theo yêu cầu thiết kế.
Cấu hình thực tế cần được lựa chọn theo đặc tính khí thải và điều kiện mặt bằng của nhà máy.
6. Khi nào cần thay thế than hoạt tính trong hệ thống xử lý khí thải?
Than hoạt tính cần được thay thế hoặc tái sinh khi khả năng hấp phụ suy giảm, chất ô nhiễm đầu ra tăng hoặc vật liệu đạt giới hạn vận hành thiết kế. Thời gian sử dụng phụ thuộc vào tải lượng ô nhiễm, lưu lượng khí, độ ẩm, loại than và chế độ vận hành. Doanh nghiệp nên theo dõi nồng độ khí đầu vào, đầu ra và xây dựng kế hoạch thay than dựa trên dữ liệu thực tế thay vì chỉ dựa vào thời gian sử dụng cố định.
7. Những yếu tố nào ảnh hưởng đến hiệu quả hấp phụ của than hoạt tính?
Các yếu tố quan trọng gồm loại và kích thước lỗ xốp của than, diện tích bề mặt riêng, nhiệt độ khí, độ ẩm tương đối, nồng độ chất ô nhiễm, lưu lượng khí và thời gian tiếp xúc. Độ ẩm cao có thể cạnh tranh vị trí hấp phụ đối với một số hợp chất, trong khi nhiệt độ cao thường làm giảm khả năng hấp phụ vật lý. Vì vậy, thiết kế cần tính toán đồng bộ các thông số này.
8. Có cần xử lý sơ bộ khí thải trước khi đưa vào tháp than hoạt tính không?
Có, trong nhiều trường hợp. Khí thải cần được loại bỏ bụi, giọt sương, hơi dầu hoặc các thành phần có khả năng làm bít lỗ xốp và giảm hiệu quả hấp phụ. Nếu nhiệt độ hoặc độ ẩm vượt quá giới hạn phù hợp của vật liệu, cần xem xét giải pháp điều hòa. Đối với khí thải có nồng độ dung môi cao hoặc tải lượng lớn, nên đánh giá khả năng kết hợp công nghệ khác nhằm nâng cao hiệu quả và giảm chi phí vận hành.
9. Chi phí đầu tư hệ thống xử lý khí thải bằng than hoạt tính phụ thuộc vào những yếu tố nào?
Chi phí đầu tư phụ thuộc vào lưu lượng khí thải, nồng độ và thành phần ô nhiễm, kích thước thiết bị hấp phụ, khối lượng than, vật liệu chế tạo, hệ thống quạt hút, đường ống, thiết bị điều khiển và yêu cầu giám sát. Chi phí vận hành chủ yếu liên quan đến điện năng, thay thế hoặc tái sinh than, bảo trì và xử lý vật liệu đã qua sử dụng. Để lập báo giá chính xác, doanh nghiệp cần cung cấp thông số khí thải và yêu cầu xử lý cụ thể.
10. Hệ thống hấp phụ than hoạt tính có đáp ứng quy định môi trường đối với khí thải công nghiệp không?
Hệ thống có thể đáp ứng yêu cầu môi trường nếu được thiết kế, vận hành và bảo trì phù hợp với nguồn phát thải. Doanh nghiệp cần xác định quy chuẩn kỹ thuật quốc gia áp dụng cho ngành nghề và loại nguồn thải, các yêu cầu trong giấy phép môi trường cùng nghĩa vụ quan trắc liên quan. Việc lắp đặt hệ thống không tự động đồng nghĩa với việc đáp ứng quy định; cần đánh giá chất lượng khí thải sau xử lý bằng phương pháp đo, lấy mẫu phù hợp.
11. Doanh nghiệp cần cung cấp thông tin gì để thiết kế hệ thống xử lý khí thải bằng than hoạt tính?
Để lựa chọn và thiết kế hệ thống phù hợp, doanh nghiệp nên cung cấp các thông tin sau:
-
Lưu lượng khí thải (m³/h).
-
Thành phần và nồng độ các chất ô nhiễm đầu vào.
-
Nhiệt độ, độ ẩm và đặc điểm bụi hoặc hơi dầu trong khí thải.
-
Thời gian hoạt động và chế độ sản xuất của nhà máy.
-
Yêu cầu về nồng độ đầu ra theo quy định môi trường áp dụng.
-
Điều kiện mặt bằng, vị trí lắp đặt và khả năng kết nối với hệ thống hiện hữu.
Từ các dữ liệu này, đơn vị tư vấn có thể tính toán tải lượng hấp phụ, lựa chọn loại than, kích thước tháp, lưu lượng quạt và phương án vận hành phù hợp